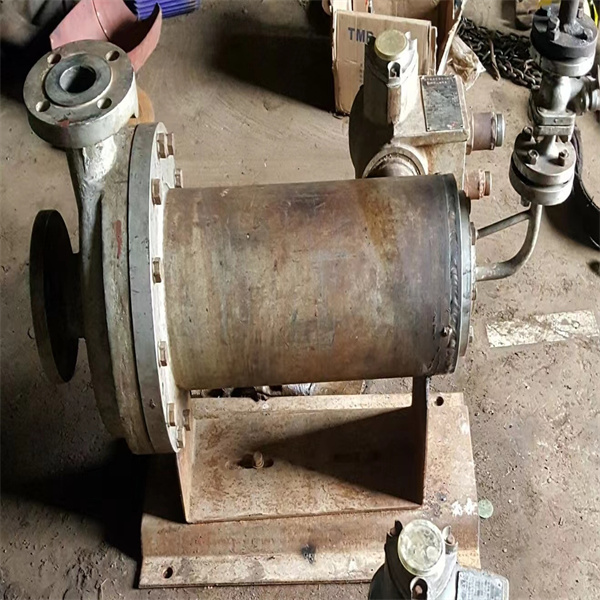
西门子真空泵卡死故障维修服务周到:西门子(Siemens)真空泵作为工业真空系统的核心设备,其ELMO-F系列、HV系列、DRYVAC系列等广泛应用于半导体制造、光伏面板生产、医药冻干、真空镀膜、实验室分析仪器、食品包装等场合,承担着为工艺腔室建立并维持所需真空度的关键任务,其运行正常与否直接关系到整线产品的工艺质量和生产节拍。卡死是真空泵最棘手且破坏性极大的硬件故障之一,表现为通电后电机无法启动、转子完全无法转动、伴有异常摩擦声或焦糊味、联轴器处有明显阻力、手动盘车无法转动,导致真空系统瘫痪,整线停产。
一、诊断与排查思路
排查西门子真空泵卡死故障,宜按照先电机与传动部件、再异物与污染沉积、后轴承与润滑系统、再密封与冷却系统、最后转子与泵腔咬合,结合现象逐步缩小范围。首先确认故障现象,记录是通电后电机嗡嗡响但不转(堵转保护动作)、还是手动盘车完全转不动、有无异常噪音或振动、停机前有无异响或温度升高、上次换油时间、工艺介质类型。不同现象对应不同原因,排查前应先区分,严禁强行启动。
第一步:检查电机与传动部件。 断开电机与泵体的连接(拆除联轴器或松开皮带);手动盘动电机轴确认电机本身能否自由转动(若电机也转不动,说明电机故障);检查联轴器弹性体有无碎裂、对中是否偏移;检查皮带张紧度和张紧轮状态;检查减速机(若有)能否单独转动。若电机正常但连泵后卡死,说明问题在泵体。
第二步:检查异物与污染沉积。 打开泵的进气口和排气口,用手电筒观察泵腔内部有无明显异物或结垢;检查进气过滤器有无被异物堵塞;对于干式泵,拆开检查螺杆转子表面有无粉尘堆积;检查油视镜中油的颜色和粘度(正常应为透明淡黄色,若发黑变稠说明污染严重)。若发现大量沉积物,需进行清洗。
第三步:检查轴承与润滑系统。 拆下轴承座端盖,检查轴承有无明显烧结痕迹(表面发蓝或变黑);检查润滑油油位(应在油标范围内)和油质(有无乳化、变黑、有金属颗粒);检查油滤芯是否堵塞;对于强制润滑系统,检查油泵压力和流量。若轴承烧结,需更换整套轴承。
第四步:检查密封与冷却系统。 检查冷却水进出口温差和流量(正常温差应>5℃,流量符合铭牌要求);检查水管有无堵塞或结垢;检查轴封有无泄漏痕迹;对于干式泵,检查氮气吹扫压力和流量。若冷却不足导致热膨胀卡死,需等待泵体自然冷却后再次尝试盘车。
第五步:检查转子与泵腔咬合。 拆开泵体(按厂家维修手册步骤),检查转子与泵腔之间有无金属直接接触痕迹(划痕、咬痕);检查旋片是否断裂或卡死在槽内;检查泵腔内结焦程度;测量转子与泵腔间隙。若发现严重咬合,需进行机加工修复或更换转子组件。
排查过程中应注意安全,真空泵体积大、重量重,拆装时需使用起重设备并做好支撑;高温泵体需冷却至室温再拆检;接触工艺介质时需佩戴防护手套和护目镜;拆下的零件应做好标记和防尘保护。排查时应详细记录各步骤发现。
二、维修处理办法
针对电机与传动部件问题,更换碎裂的联轴器弹性体(选用原厂规格弹性体,注意硬度匹配);重新校正电机与泵的对中(使用百分表调整,径向和轴向偏差<0.05mm);更换卡死的张紧轮或调整皮带张紧度(用手指按压皮带,挠度应为10~15mm);修复或更换故障的电机(送专业电机维修机构检修);更换损坏的减速机齿轮或轴承。修复后手动盘车确认灵活。
针对异物与污染沉积问题,彻底清洗泵腔内部(使用专用清洗剂浸泡,用铜刷清除硬质结垢,注意避免损伤精密配合面);更换进气过滤器(选用合适过滤精度的滤芯);对于干式泵,使用超声波清洗螺杆转子表面沉积物;更换严重污染的润滑油(先放尽旧油,用冲洗油循环清洗后再加注新油);在进气侧加装前置过滤器防止异物再次进入。修复后盘车确认无阻力。
针对轴承与润滑系统问题,更换烧结的轴承(选用原厂同型号轴承,安装时使用轴承加热器加热至80~100℃热装,避免敲击损伤);更换全部润滑油(选用西门子推荐的真空泵油,加注至油标中线);更换堵塞的油滤芯;修复强制润滑系统(更换故障油泵、清洗油管路);在轴承座加装温度传感器实现在线监测。修复后手动盘车应顺畅无阻力。
针对密封与冷却系统问题,更换泄漏的机械密封或骨架油封(注意安装方向和压缩量,使用专用安装工具避免密封面划伤);清理冷却水道水垢(使用除垢剂循环清洗或更换冷却水管路);修复冷却水系统(更换故障水泵、增加散热塔);对于干式泵,恢复氮气吹扫系统(调整压力和流量至工艺要求)。修复后检查密封效果和冷却效果。
针对转子与泵腔咬合问题,轻微咬合可通过精细研磨修复(使用研磨膏和研具对泵腔内壁进行手工研磨,恢复圆度和光洁度);严重咬合需更换转子组件(订购原厂转子,按规范进行动平衡和间隙调整);更换断裂的旋片(选用原厂旋片,注意弹簧张力匹配);重新装配时严格按扭矩规范紧固各螺栓。修复后需进行空载试运行。
修复完成后应进行验证,先手动盘车确认转子转动顺畅无阻力;点动启动电机确认转向正确(与泵体箭头方向一致);空载运行30分钟,监测轴承温度(应<70℃)、振动值(应<2.8mm/s)、噪音水平;逐步加载至正常工作真空度,监测抽气速率和极限真空;连续运行4小时以上确认稳定;记录维修过程。试机时应有专人监护,备好急停措施。
结语
西门子真空泵卡死故障的根治,关键在于按照先电机与传动部件、再异物与污染沉积、后轴承与润滑系统、再密封与冷却系统、最后转子与泵腔咬合的顺序逐项排查,结合故障现象准确锁定成因并规范处理,同时落实周期性保养、润滑管理、冷却维护和运行管理。
 7*24维修服务支持
 全行业解决方案
 1小时快速响应
 专注西门子工控维修
 完善的售后服务支持